Impelidores e Peças Críticas

Impelidores e Peças Críticas

ENGENHARIA REVERSA E FABRICAÇÃO DE IMPELLERS EM 5 EIXOS

Elimine prazos de importação abusivos e a dependência de fabricantes originais (OEMs). Fornecimento de impelidores de alta rotação para compressores centrífugos, bombas de caldeira BFP e sopradores com rastreabilidade metalúrgica e garantia de performance.

-40%

Custo direto vs. tabela OEM importado

G0.4 / G1.0

Grau de balanceamento ISO 1940

100%

Intercambiabilidade Garantida (Drop-in Fit)

Suprimento Estratégico MRO (Maintenance, Repair and Overhaul)

Por que substituir ou nacionalizar impelidores e impellers com a TURBIVAP?

A fabricação e engenharia reversa de impelidores pela TURBIVAP permite restaurar a eficiência aerodinâmica e hidráulica de compressores centrífugos, sopradores e bombas de alta energia com redução de até 40% nos custos de aquisição e corte de até 50% no lead time em comparação à importação via OEM, mantendo conformidade integral com as normas API 617, API 672, API 610 e ASME PTC 10.

Em plantas termelétricas, petroquímicas, siderúrgicas, fábricas de papel e celulose e usinas sucroenergéticas, a erosão por impacto de gotículas ou ataque químico por condensado ácido altera os triângulos de velocidade na entrada e saída do impeller. Isso reduz o Head politrópico, antecipa o fenômeno de Surge e eleva drasticamente o consumo de potência no eixo. Nossa engenharia atua tanto na reprodução fiel quanto no Upgrade Metalúrgico para eliminar falhas crônicas de campo.

Metrologia Óptica de Alta Precisão

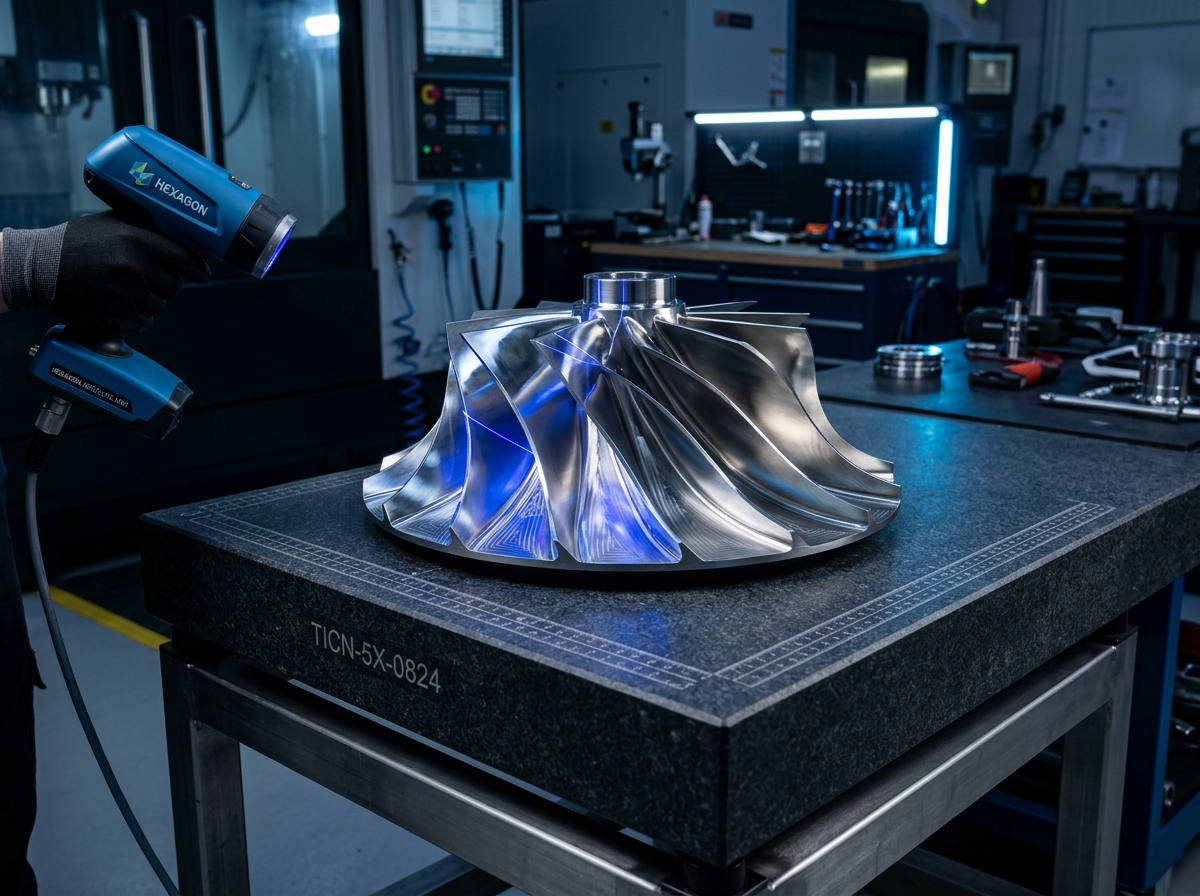
Escaneamento a laser 3D para restauração de palhetas desgastadas

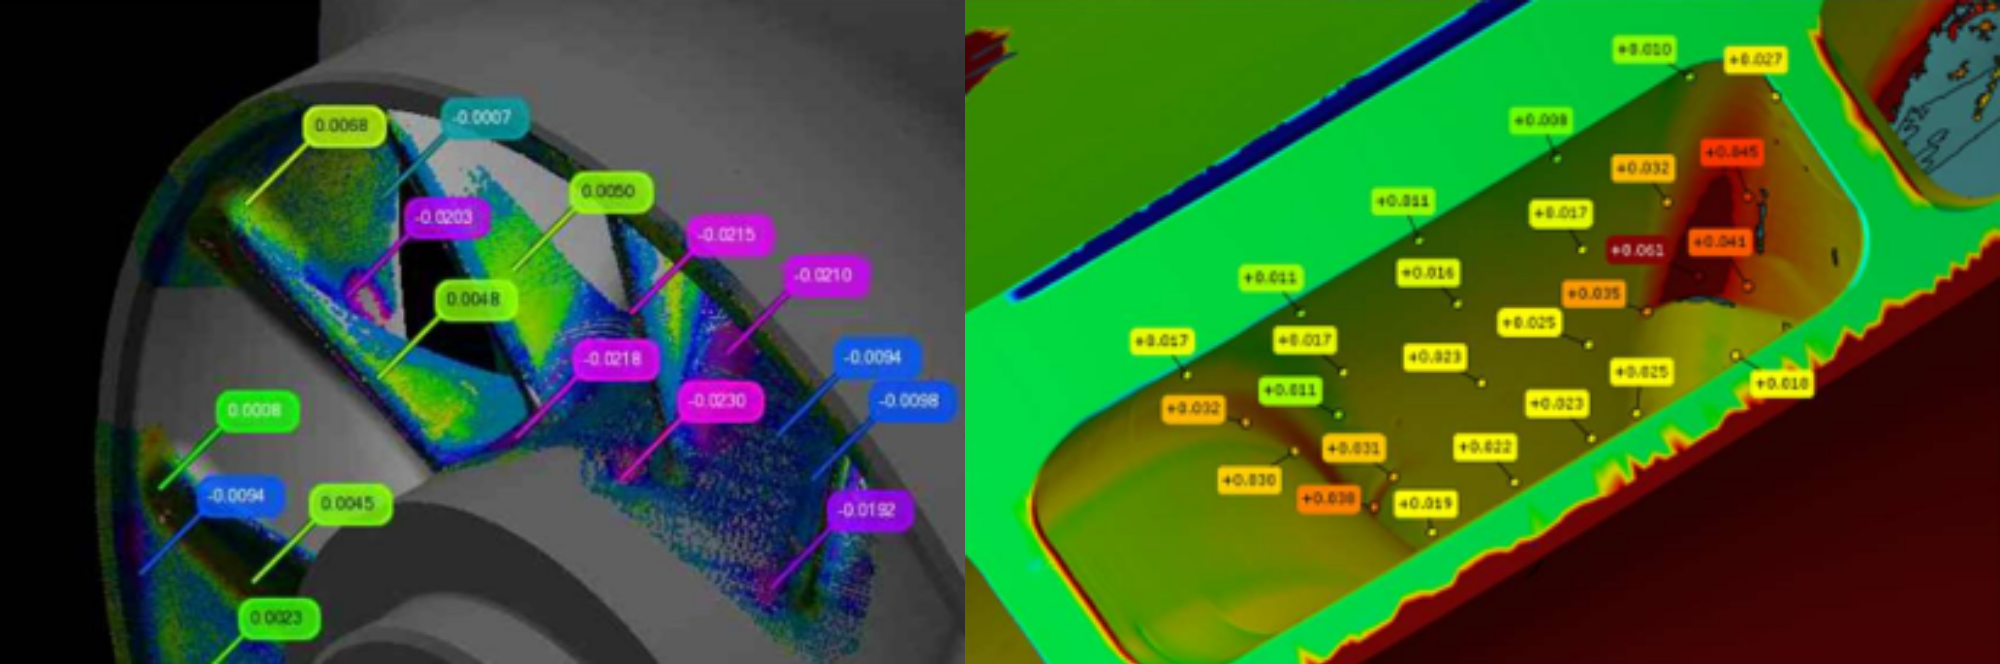
Mesmo quando o componente original apresenta perda de espessura nas bordas de ataque ou desgaste severo na saída das palhetas, nosso escaneamento com precisão de ±0,012 mm reconstrói as superfícies analíticas originais, garantindo o rendimento termodinâmico de fábrica.

Resolução Micrométrica

Nuvem de pontos de alta densidade sem contato físico com o componente.

Substituição Direta

Conexão perfeita com buchas, cones e acoplamentos existentes.

Digitalização óptica a laser 3D de impelidores e impellers para engenharia reversa e nacionalização - TURBIVAP

Inspeção sem Contato Físico

Laser de altíssima frequência para digitalização de geometrias complexas de palhetas e canais enclausurados.

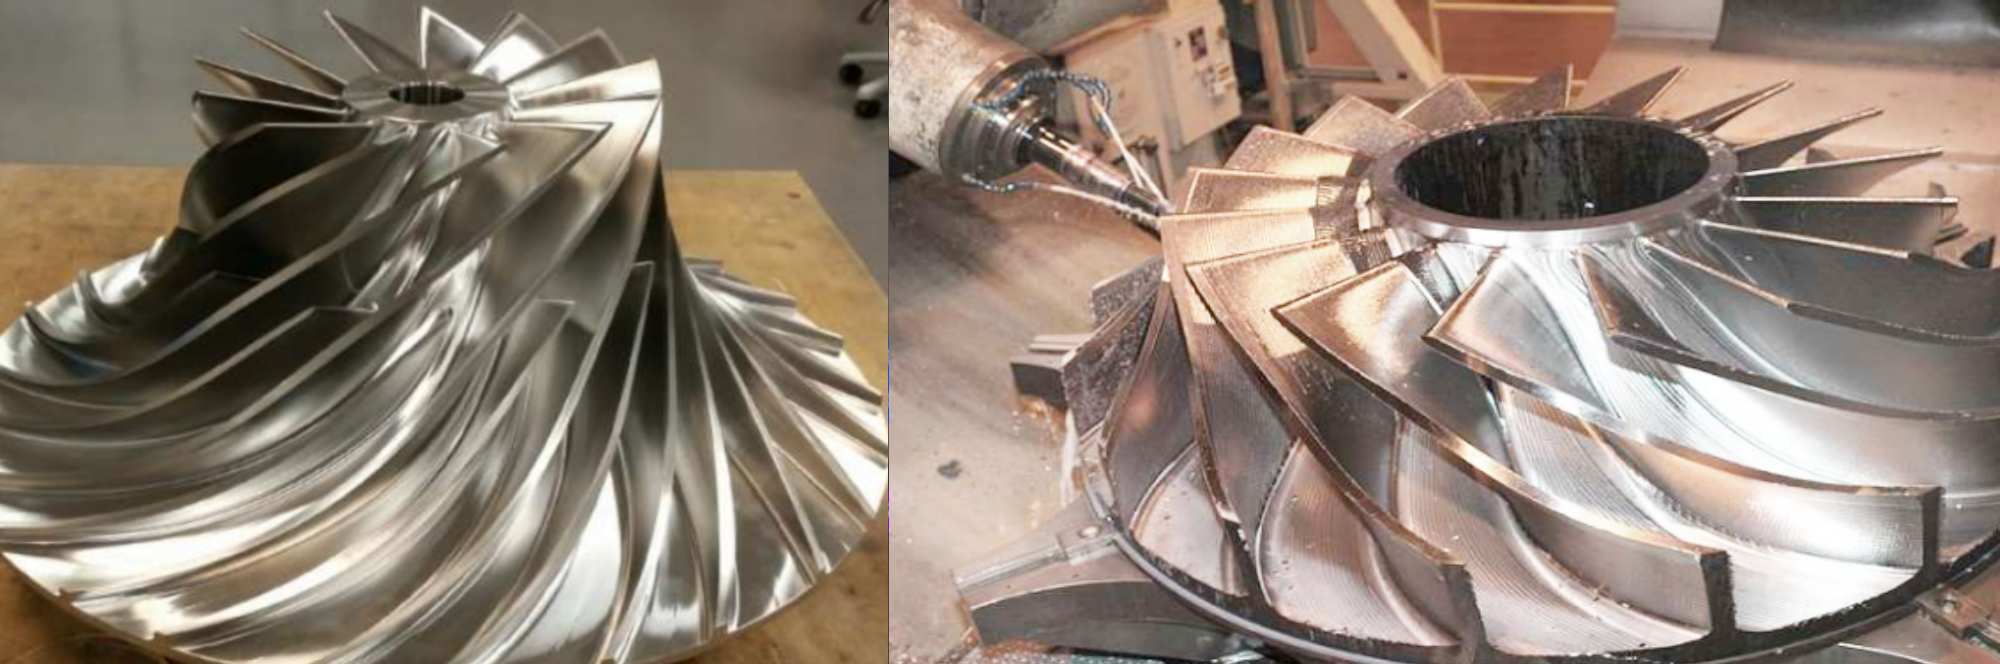
Usinagem CNC 5 eixos simultâneos de impellers em titânio e inox 17-4 PH - TURBIVAP
Manufatura 5 Eixos Simultâneos

Manufatura de Impellers a partir de Blocos Forjados Sólidos

Eliminamos o risco de falhas por porosidade ou delaminação de soldas. Nossos impellers são usinados integralmente a partir de blocos forjados sólidos (milled from solid) em centros CNC de 5 eixos simultâneos, garantindo máxima homogeneidade metalúrgica, rugosidade de perfil Ra ≤ 0,8 μm e resistência contra forças centrífugas extremas.

Forjados Certificados 3.1 Ensaio por Ultrassom ASTM A388 Spin Test a 115% API 617

Escopo Completo de Fornecimento para Compressores, Sopradores e Bombas BFP

O fornecimento de peças da TURBIVAP abrange desde os rotores isolados até o conjunto rotativo completo e componentes estacionários de vedação e mancais, garantindo perfeita compatibilidade cinemática e rotodinâmica.

1. Impelidores Abertos, Semi-Abertos e Fechados

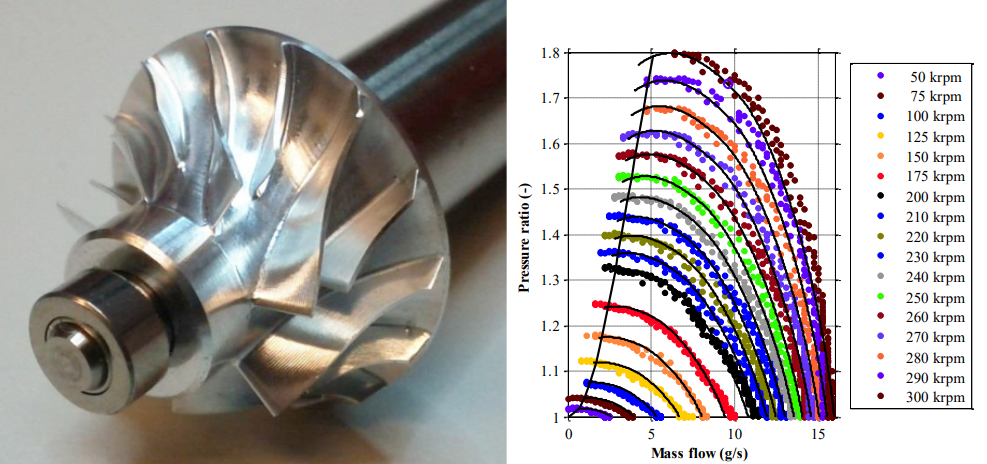
Usinagem integral em 5 eixos a partir de blocos forjados (milled from solid), brasados a vácuo ou soldados com geometria tridimensional de palhetas. Fornecidos com bucha de fixação, tirante central ou ajuste por interferência térmica / hidráulica.
2. Conjuntos Pinhão e Coroa Principal (Bull Gear)

Eixos-pinhão de alta velocidade (15.000 a 50.000 RPM) que acionam diretamente os impellers, e coroas helicoidais multiplicadoras (Bull Gears) cementadas e retificadas em classe de precisão AGMA Q13 / ISO Grau 4 para compressores integrados.

3. Difusores, Diafragmas e Palhetas Guia (IGVs)

Difusores palhetados (Vaned) e sem palhetas (Vaneless) para recuperação de pressão estática na saída do impelidor, curvas de retorno, diafragmas bipartidos e conjuntos de Válvulas Guia de Admissão (Inlet Guide Vanes - IGV) com buchas autolubrificantes.

4. Selos de Labirinto (Ar e Óleo) e Anéis de Carvão

Vedação de eixo e de "olho" do impeller em alumínio naval, bronze, PEEK, Torlon ou Níquel-Grafite abradável. Selos de anéis de carvão segmentados para assegurar ar 100% isento de óleo.

6. Impellers para Bombas de Caldeira (BFP - API 610)

Impellers fechados multiestágio para bombas API 610 (tipos BB3 e BB5) e bombas de extração de condensado (CEP - VS6) em ligas CA6NM (13Cr-4Ni), 17-4 PH e Super Duplex, com usinagem precisa de anéis de desgaste (wear rings) e balanceamento conjunto de rotor.

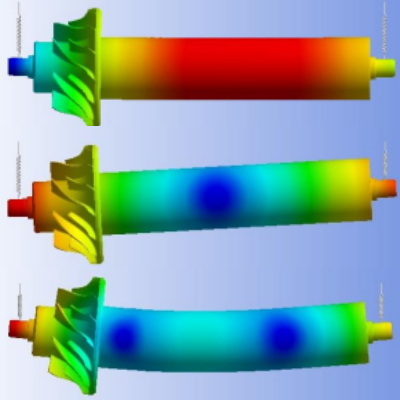
Simulação aerodinâmica computacional CFD de impelidores e impellers de compressores centrífugos - TURBIVAP
Simulação CFD / FEA

Simulação Numérica CFD e Otimização de Impellers

A simulação em dinâmica dos fluidos computacional (CFD) valida o mapa de rendimento politrópico, triângulos de velocidade na entrada e saída do perfil e amplia a margem de estabilidade contra o fenômeno de Surge em compressores de processo.

ASME PTC 10 & API 617Análise de Margem de Surge
Modelagem 3D CAD e reconstrução geométrica de superfícies de impelidores de compressores - TURBIVAP
Modelagem NURBS

Reconstrução Paramétrica e Compensação de Desgaste

Através de parametrização matemática em software CAD dedicado a turbomáquinas, compensamos o efeito de cavitação e erosão por sólidos, restaurando os ângulos reais de projeto (β1 e β2) para usinagem 5 eixos sem desvios.

Precisão Geométrica ±0,015 mmSuperfícies de Classe A

Especificações Metalúrgicas para Fabricação de Impelidores e Rotores

A seleção correta da liga metálica e do tratamento térmico é determinante para resistir à força centrífuga na ponta da pá (com velocidades periféricas U2 superiores a 380 m/s) e ao ataque corrosivo-erosivo do gás de processo ou água desmineralizada.

Material / Norma TécnicaLimite de Escoamento (σy)Velocidade Periférica Máx. (U2)Aplicação Industrial Típica
Aço Inox 17-4 PH (ASTM A564 H1025 / H1150)790 a 1.000 MPaAté 340 m/sCompressores de ar integrados (1º ao 4º estágio), ar de processo e gás úmido.
Titânio Grau 5 (Ti-6Al-4V / ASTM B348)830 a 920 MPaAté 480 m/sImpellers semi-abertos de altíssima rotação (Centac, Atlas Copco ZH, Joy/Cameron) e gás ácido.
Aço Inox Martensítico CA6NM (ASTM A743 / 13Cr-4Ni)Maior ou igual a 550 MPaVelocidade hidráulica de pontaBombas de alimentação de caldeira (BFP) e bombas multiestágio de alta pressão em UTEs.
Aço Liga AISI 4340 (ASTM A29 / NACE MR0175)655 a 950 MPaAté 320 m/sCompressores de gás seco, sopradores de tiragem forçada e ar de combustão.
Inconel 718 / 625 (UNS N07718 / N06625)725 a 1.035 MPaAté 360 m/sAmbientes agressivos com cloretos, H2S elevado, gás de coqueria e alta temperatura.
Inox Super Duplex (UNS S32750 / F53)Maior ou igual a 550 MPaAté 290 m/sSopradores de SO2, plantas químicas de ácido sulfúrico e branqueamento de celulose.
Garantia de Qualidade & QA/QC

Protocolo de Engenharia Reversa 5 Eixos e Data Book de Qualidade

Mesmo quando a planta dispõe apenas de um componente avariado por roçamento, cavitação ou ingestão de corpo estranho (FOD), reconstruímos a geometria nominal de projeto seguindo 6 etapas rigorosamente auditáveis:

ETAPA 01

Digitalização Laser 3D e Reconstrução NURBS

Escaneamento metrológico por laser (precisão de ±0,012 mm) com filtragem de regiões desgastadas e restabelecimento matemático dos ângulos de palheta (β1, β2) e espessuras aerodinâmicas originais.

Etapa Auditável em Execução
ETAPA 02

Espectrometria (PMI) e Metalografia

Identificação química exata da liga metálica, medição de dureza e definição de tratamentos térmicos de solubilização e envelhecimento ou aplicação de revestimentos PVD / HVOF (Carbeto de Tungstênio) contra erosão severa.

ETAPA 03

Validação em CFD e Elementos Finitos (FEA)

Simulação aerodinâmica/hidráulica para confirmar Head, vazão e margem de Surge, aliada à análise modal (Diagrama de Campbell) para evitar excitação na frequência de passagem de palhetas (VPF).

ETAPA 04

Usinagem CNC 5 Eixos Simultâneos

Estratégias CAM dedicadas a turbomáquinas (Swarf & Point Milling) a partir de forjados isotrópicos com certificado 3.1 e ensaio de ultrassom prévio conforme ASTM A388.

ETAPA 05

Inspeção CMM e Teste de Sobrevelocidade

Relatório dimensional de perfil de palheta por coordenadas (CMM), Líquido Penetrante Fluorescente e Overspeed Spin Test a 115% da rotação máxima contínua conforme API 617.

ETAPA 06

Balanceamento G0.4/G1.0 e Data Book

Balanceamento dinâmico em dois planos com mandril de alta precisão e entrega de Data Book completo para auditoria da Engenharia de Confiabilidade do cliente.

Intercambiabilidade Multimarcas

Multimarcas: Fornecimento Independente de Impelidores e Peças Críticas

Atuação 100% independente dos fabricantes originais (OEMs), fornecendo componentes sob medida para equipamentos industriais em operação no Brasil e América Latina:

Ingersoll Rand (Linha Centac)Atlas Copco (Séries ZH / GT / ZB)Cameron / Joy (Série MSG / TA)FS-Elliott (Polaris / PAP Plus)Elliott / EbaraSiemens / Demag / TurblexMAN Energy SolutionsSulzer / HSTKSB (Bombas HGC / Multitec)Howden / Roots / Hoffman & LamsonCooper / Rolls-Royce

Galeria Técnica: Engenharia Reversa, CFD e Usinagem de Impelidores e Impellers

Equipamentos e Soluções 1
Equipamentos e Soluções 2
Equipamentos e Soluções 3
Equipamentos e Soluções 4
Equipamentos e Soluções 5

Perguntas Frequentes sobre Fornecimento de Impelidores e Peças Críticas

1. Como a TURBIVAP garante a intercambiabilidade de um impelidor sem os desenhos originais do fabricante (OEM)?+

Executamos engenharia reversa integral com escaneamento óptico a laser 3D (precisão de ±0,012 mm), reconstrução de superfícies aerodinâmicas compensando desgastes de erosão, espectrometria metalúrgica (PMI), simulação fluida (CFD) e análise de tensões por elementos finitos (FEA). O acoplamento eixo-cubo (seja por interferência cilíndrica, cônica ou poligonal) é medido com precisão micrométrica para garantir montagem direta e intercambiabilidade total.

2. É possível enviar um conjunto rotativo avariado (Pinhão + Impellers) para peritagem e fabricação completa?+

Sim. Recebemos o cartucho ou conjunto rotativo para peritagem dimensional, ensaios não destrutivos, verificação de empenamento (runout mecânico e elétrico) e avaliação dos dentes do pinhão. Podemos fornecer apenas o impelidor e os anéis de vedação ou entregar o conjunto rotativo completo (pinhão novo retificado AGMA Q13 + impeller montado e balanceado em conjunto) pronto para instalação em campo.

3. Vocês aplicam revestimentos protetivos contra erosão e corrosão nos impelidores?+

Sim. Quando o processo envolve arraste de umidade, partículas sólidas ou gases ácidos, especificamos revestimentos de barreira de fina espessura (que não alteram a garganta aerodinâmica nem o balanceamento), como deposição física de vapor (PVD - Nitreto de Titânio / CrN), PTFE fluoropolímero antiaderente contra incrustação ou aspersão térmica hipersônica (HVOF de Carbeto de Tungstênio).

4. Qual o prazo médio de fabricação de um impeller em comparação à importação pelo fabricante original?+

Enquanto os prazos de importação dos OEMs para impellers sob encomenda variam frequentemente entre 24 e 44 semanas, o ciclo da TURBIVAP opera com prazos reduzidos para paradas programadas e atendimento prioritário de emergência (Fast-Track) em paradas não planejadas de planta, com acompanhamento técnico semanal do cronograma de usinagem e testes.

Solicitar Cotação Técnica no WhatsApp